- Чому конструкцію пластикової деталі потрібно перевіряти перед виробництвом?
- Як працює лиття пластику під тиском у серійному виробництві?
- Які помилки під час проєктування спричиняють дефекти пластикових деталей?
- Як організувати виготовлення пластикових виробів на замовлення?
- Від чого залежить собівартість серійного виготовлення деталей?
- Що перевірити перед запуском пластикової деталі у серію?
- Висновок
- Відповіді на популярні запитання (10)
- Оцініть автора (1)
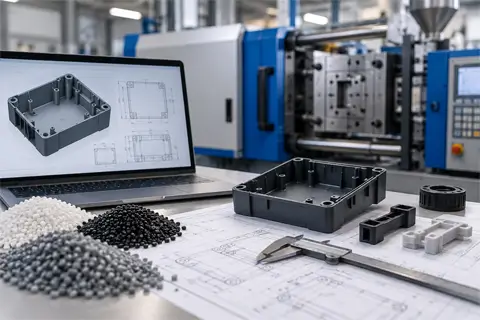 Підготовка пластикової деталі до серійного виробництва включає перевірку конструкції, вибір полімеру, проєктування прес-форми та випробування тестових зразків. Щоб уникнути деформацій, браку й зайвих витрат, важливо заздалегідь оцінити товщину стінок, геометричні допуски, усадку матеріалу та технологічність виробу. Грамотна інженерна підготовка й правильно налаштоване лиття пластику під тиском допомагають забезпечити стабільну якість деталей, скоротити собівартість і налагодити ефективне серійне виробництво.
Отже, Як підготувати пластикову деталь до серійного виробництва та уникнути браку - далі у нашій статті
Підготовка пластикової деталі до серійного виробництва починається з перевірки її конструкції, вибору матеріалу та оцінки технологічності. Навіть правильно спроєктований із погляду функціональності виріб може виявитися складним або дорогим у виготовленні. Нерівномірна товщина стінок, неправильно підібрані допуски чи недосконала конструкція прес-форми здатні спричинити деформації та брак. Щоб уникнути додаткових витрат, важливо перевірити ці параметри ще до запуску виробництва.
Чому конструкцію пластикової деталі потрібно перевіряти перед виробництвом?
Конструкція виробу безпосередньо впливає на можливість його виготовлення, якість поверхні, точність розмірів і собівартість. Тому перед створенням прес-форми проводять аналіз технологічності — Design for Manufacturing (DFM).
Під час перевірки оцінюють:
- товщину стінок і рівномірність розподілу матеріалу;
- наявність ребер жорсткості та внутрішніх порожнин;
- геометричні допуски й вимоги до складання;
- можливість виймання деталі з прес-форми;
- місця потенційної концентрації механічних напружень.
Наприклад, корпус із надто товстими стінками може мати поверхневі заглиблення через нерівномірне охолодження пластику. Замість збільшення товщини всієї конструкції іноді доцільніше передбачити ребра жорсткості.
Такий підхід дозволяє зменшити витрати матеріалу без погіршення функціональності, якщо зміни підтверджені інженерними розрахунками та випробуваннями.
Як працює лиття пластику під тиском у серійному виробництві?
Лиття під тиском — це технологія, за якої розплавлений полімер впорскується у металеву прес-форму, охолоджується та набуває заданої геометрії. Метод використовують для виготовлення корпусів, кріплень, кришок, технічних комплектуючих та інших пластикових деталей.
Для підприємств, які планують випускати продукцію великими партіями, лиття пластику під тиском дозволяє організувати повторюваний виробничий процес із контрольованими характеристиками деталей.
Технологічний цикл складається з кількох етапів:
- Підготовка полімеру. Сировину завантажують у термопластавтомат, за потреби попередньо висушують.
- Пластифікація. Полімер нагрівається та переходить у в'язкотекучий стан.
- Впорскування. Розплав під тиском заповнює порожнину прес-форми.
- Витримка під тиском та охолодження. Матеріал ущільнюється, поступово твердне та набуває необхідної форми.
- Виймання виробу. Прес-форма відкривається, після чого готову деталь видаляють із неї.
Перевагою технології є можливість багаторазово відтворювати складну геометрію. Однак стабільність результату залежить від властивостей сировини, конструкції прес-форми та налаштувань обладнання.
Які помилки під час проєктування спричиняють дефекти пластикових деталей?
Найпоширеніші проблеми пов'язані з нерівномірною товщиною стінок, усадкою матеріалу, недостатніми ливарними ухилами та неправильними режимами формування.
| Проблема | Можлива причина | Як зменшити ризик |
| Короблення деталі | Нерівномірне охолодження, внутрішні напруження | Оптимізувати товщину стінок і режим охолодження |
| Утяжини на поверхні | Надмірна товщина окремих ділянок | Переглянути геометрію, товщину ребер і режим витримки під тиском |
| Неповне заповнення форми | Недостатня текучість розплаву, невдала конструкція ливникової системи | Перевірити матеріал, конструкцію форми та параметри впорскування |
| Відхилення розмірів | Неправильно врахована усадка | Уточнити властивості полімеру та скоригувати оснащення |
| Пошкодження під час виймання | Недостатні ливарні ухили, невдала система виштовхування | Переглянути конструкцію деталі та прес-форми |
Не кожен дефект можна усунути налаштуванням термопластавтомата. Якщо причина полягає в конструкції виробу, зміна температури чи тиску може лише частково покращити результат.
Саме тому випробування тестових відливок є важливим етапом перед затвердженням серійного виробництва.
protolabs.com
+1
Як організувати виготовлення пластикових виробів на замовлення?
Запуск виробництва потребує послідовної взаємодії між замовником, конструктором і виробничим підприємством. Ще до створення оснащення необхідно узгодити технічні вимоги, матеріал, запланований тираж і критерії приймання готової продукції.
Наприклад, компанія Replast пропонуєвиготовлення пластикових виробів із повним інженерно-виробничим циклом: від аналізу конструкції та підбору полімерів до проєктування прес-форм, тестових відливок і серійного виробництва. Серед напрямів підприємства — корпусні компоненти для електроніки, будівельні кріплення та елементи пакування.
Для початку співпраці замовнику бажано підготувати 3D-модель або креслення. Якщо документація відсутня, вихідною інформацією можуть бути фізичний зразок чи опис майбутнього виробу.
Перед запуском серії важливо узгодити вимоги до розмірів, зовнішнього вигляду, механічних характеристик і допустимих відхилень. Це дає змогу встановити зрозумілі критерії якості та зменшити ризик непорозумінь під час приймання продукції.
Від чого залежить собівартість серійного виготовлення деталей?
Собівартість визначається не лише ціною полімерної сировини, а й конструкцією виробу, виробничим циклом, вартістю прес-форми та обсягом партії.
Основні чинники:
- Маса деталі. Зайва товщина стінок збільшує витрати полімеру.
- Складність прес-форми. Піднутрення, рухомі елементи та складна геометрія можуть підвищувати вартість оснащення.
- Тривалість циклу. Час охолодження та виймання деталі впливає на продуктивність.
- Кількість виробів. За великих тиражів витрати на оснащення розподіляються між більшою кількістю одиниць продукції.
- Рівень браку. Дефектні деталі збільшують витрати сировини, часу та ресурсів.
Наприклад, спрощення конструкції корпусу може дозволити відмовитися від складних рухомих елементів прес-форми. Це потенційно зменшує витрати на оснащення та його обслуговування.
Проте оптимізацію потрібно оцінювати комплексно. Дешевша прес-форма не завжди вигідніша, якщо її конструкція збільшує тривалість виробничого циклу або ускладнює контроль якості.
Що перевірити перед запуском пластикової деталі у серію?
Перед початком серійного виробництва необхідно переконатися, що конструкція деталі, матеріал і прес-форма забезпечують необхідні характеристики готового виробу.
Практичний чекліст для замовника:
- Перевірити креслення, допуски та вимоги до складання.
- Підтвердити вибір конкретної марки полімеру.
- Оцінити технологічність конструкції та можливість її стабільного формування.
- Перевірити тестові відливки на відповідність розмірам і функціональним вимогам.
- Узгодити критерії контролю якості та допустимі відхилення.
- Розрахувати собівартість з урахуванням запланованого тиражу.
- Затвердити зразок перед запуском основної партії.
Особливу увагу варто приділити функціональним випробуванням. Наприклад, для корпусної деталі потрібно перевірити точність з'єднань, а для пластикового кріплення — здатність витримувати передбачені навантаження.
Такі перевірки допомагають виявити проблеми до виготовлення великої кількості дефектних виробів.
Висновок
Успішне серійне виробництво пластикових деталей залежить від якості інженерної підготовки. Правильно підібраний полімер, технологічна конструкція, продумана прес-форма та тестування зразків допомагають зменшити ризик дефектів і непередбачених витрат.
Для B2B-замовника найважливіше — оцінювати не лише вартість виготовлення однієї деталі, а весь виробничий процес: від проєктування до стабільного випуску партій. Саме на цьому етапі закладаються функціональність, повторюваність характеристик і економічна ефективність майбутнього продукту.
Відповіді на популярні запитання
З чого починається підготовка пластикової деталі до серійного виробництва?
Спочатку перевіряють конструкцію виробу, його розміри, товщину стінок і вимоги до міцності. Потім підбирають полімер, оцінюють технологічність деталі та розробляють прес-форму. Перед запуском великої партії обов'язково виготовляють і перевіряють тестові зразки.
Чому важливо перевіряти конструкцію пластикової деталі перед виготовленням прес-форми?
Навіть невеликі помилки в геометрії можуть спричинити деформації, нерівномірну усадку або проблеми під час складання. Аналіз технологічності (DFM) допомагає виявити такі недоліки ще на етапі проєктування, коли виправлення обходяться значно дешевше.
Який метод найкраще підходить для серійного виробництва пластикових деталей?
Для виготовлення великих партій однакових деталей часто використовують лиття пластику під тиском. Ця технологія дозволяє отримувати вироби складної форми з високою повторюваністю розмірів і характеристик. Однак економічна доцільність методу залежить від тиражу, складності конструкції та вартості прес-форми.
Які дефекти найчастіше виникають під час лиття пластику під тиском?
Серед поширених проблем — короблення, поверхневі заглиблення, неповне заповнення прес-форми та відхилення розмірів. Причинами можуть бути нерівномірна товщина стінок, неправильне охолодження, неврахована усадка полімеру або помилки в конструкції оснащення.
Як правильно вибрати матеріал для виготовлення пластикової деталі?
Вибір полімеру залежить від умов експлуатації виробу. Потрібно враховувати механічні навантаження, робочу температуру, контакт із вологою чи хімічними речовинами, а також вимоги до зовнішнього вигляду. Остаточно визначати марку матеріалу варто після перевірки його властивостей і технологічної придатності.
Від чого залежить вартість серійного виготовлення пластикових виробів?
На собівартість впливають ціна та витрата полімеру, складність прес-форми, тривалість виробничого циклу, обсяг замовлення й кількість бракованих деталей. Чим більший тираж, тим менша частка витрат на виготовлення оснащення припадає на один виріб.
Чи можна зменшити витрати на виробництво без погіршення якості деталей?
Так, якщо оптимізувати конструкцію ще до виготовлення прес-форми. Наприклад, правильно розташовані ребра жорсткості можуть дозволити зменшити товщину стінок і витрату матеріалу. Головне — підтвердити, що такі зміни не вплинуть на міцність і функціональність виробу.
Навіщо виготовляти тестові зразки перед запуском серії?
Пробні відливки дозволяють перевірити фактичні розміри, якість поверхні, міцність і відповідність деталі технічним вимогам. Якщо зразок має недоліки, їх можна усунути до початку масового виробництва й уникнути браку великої партії.
Які документи потрібні для замовлення пластикових деталей?
Найкраще підготувати 3D-модель або креслення з розмірами, допусками та технічними вимогами. Також бажано вказати матеріал, очікуваний тираж і умови використання виробу. Якщо готової документації немає, для початкової оцінки можна надати фізичний зразок або детальний опис деталі.
Як переконатися, що пластикові деталі будуть однакової якості в кожній партії?
Для цього потрібно затвердити контрольний зразок, визначити допустимі відхилення розмірів і встановити критерії перевірки готової продукції. Не менш важливо підтримувати стабільні параметри лиття, використовувати погоджену марку полімеру та регулярно контролювати якість виробів.