- Почему конструкцию пластиковой детали нужно проверять перед производством?
- Как работает литье пластика под давлением в серийном производстве?
- Какие ошибки при проектировании вызывают дефекты пластиковых деталей?
- Как организовать изготовление пластиковых изделий на заказ?
- От чего зависит себестоимость серийного изготовления деталей?
- Что проверить перед запуском пластиковой детали в серию?
- Заключение
- Ответы на популярные вопросы (10)
- Оцените автора (1)
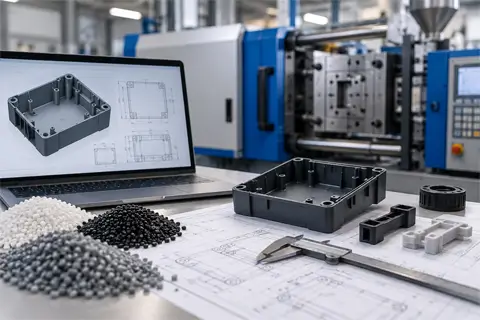 Подготовка plastikовой детали к серийному производству включает проверку конструкции, выбор полимера, проектирование пресс-формы и испытание тестовых образцов. Чтобы избежать деформаций, брака и лишних расходов, важно заранее оценить толщину стенок, геометрические допуски, усадку материала и технологичность изделия. Грамотная инженерная подготовка и правильно настроенное литье пластика под давлением помогают обеспечить стабильное качество деталей, сократить себестоимость и наладить эффективное серийное производство.
Итак, Как подготовить пластиковую деталь к серийному производству и избежать брака - далее в нашей статье
Подготовка пластиковой детали к серийному производству начинается с проверки ее конструкции, выбора материала и оценки технологичности. Даже правильно спроектированное с точки зрения функциональности изделие может оказаться сложным или дорогим в изготовлении. Неравномерная толщина стенок, неправильно подобранные допуски или несовершенная конструкция пресс-формы способны привести к деформациям и браку. Чтобы избежать дополнительных расходов, важно проверить эти параметры еще до запуска производства.
Почему конструкцию пластиковой детали нужно проверять перед производством?
Конструкция изделия напрямую влияет на возможность его изготовления, качество поверхности, точность размеров и себестоимость. Поэтому перед созданием пресс-формы проводят анализ технологичности — Design for Manufacturing (DFM).
Во время проверки оценивают:
- толщину стенок и равномерность распределения материала;
- наличие ребер жесткости и внутренних полостей;
- геометрические допуски и требования к сборке;
- возможность извлечения детали из пресс-формы;
- места потенциальной концентрации механических напряжений.
Например, корпус со слишком толстыми стенками может иметь поверхностные углубления из-за неравномерного охлаждения пластика. Вместо увеличения толщины всей конструкции иногда целесообразнее предусмотреть ребра жесткости.
Такой подход позволяет сократить расход материала без ухудшения функциональности, если изменения подтверждены инженерными расчетами и испытаниями.
Как работает литье пластика под давлением в серийном производстве?
Литье под давлением — это технология, при которой расплавленный полимер впрыскивается в металлическую пресс-форму, охлаждается и приобретает заданную геометрию. Метод используют для изготовления корпусов, креплений, крышек, технических комплектующих и других пластиковых деталей.
Для предприятий, которые планируют выпускать продукцию крупными партиями, литье пластика под давлением позволяет организовать повторяемый производственный процесс с контролируемыми характеристиками деталей.
Технологический цикл состоит из нескольких этапов:
- Подготовка полимера. Сырье загружают в термопластавтомат, при необходимости предварительно высушивают.
- Пластификация. Полимер нагревается и переходит в вязкотекучее состояние.
- Впрыскивание. Расплав под давлением заполняет полость пресс-формы.
- Выдержка под давлением и охлаждение. Материал уплотняется, постепенно затвердевает и приобретает необходимую форму.
- Извлечение изделия. Пресс-форма открывается, после чего готовую деталь извлекают из нее.
Преимуществом технологии является возможность многократно воспроизводить сложную геометрию. Однако стабильность результата зависит от свойств сырья, конструкции пресс-формы и настроек оборудования.
Какие ошибки при проектировании вызывают дефекты пластиковых деталей?
Наиболее распространенные проблемы связаны с неравномерной толщиной стенок, усадкой материала, недостаточными литейными уклонами и неправильными режимами формования.
| Проблема | Возможная причина | Как снизить риск |
| Коробление детали | Неравномерное охлаждение, внутренние напряжения | Оптимизировать толщину стенок и режим охлаждения |
| Утяжины на поверхности | Чрезмерная толщина отдельных участков | Пересмотреть геометрию, толщину ребер и режим выдержки под давлением |
| Неполное заполнение формы | Недостаточная текучесть расплава, неудачная конструкция литниковой системы | Проверить материал, конструкцию формы и параметры впрыскивания |
| Отклонения размеров | Неправильно учтенная усадка | Уточнить свойства полимера и скорректировать оснастку |
| Повреждение при извлечении | Недостаточные литейные уклоны, неудачная система выталкивания | Пересмотреть конструкцию детали и пресс-формы |
Не каждый дефект можно устранить настройкой термопластавтомата. Если причина заключается в конструкции изделия, изменение температуры или давления может лишь частично улучшить результат.
Именно поэтому испытание тестовых отливок является важным этапом перед утверждением серийного производства.
protolabs.com
+1
Как организовать изготовление пластиковых изделий на заказ?
Запуск производства требует последовательного взаимодействия между заказчиком, конструктором и производственным предприятием. Еще до создания оснастки необходимо согласовать технические требования, материал, планируемый тираж и критерии приемки готовой продукции.
Например, компания Replast предлагает изготовление пластиковых изделий с полным инженерно-производственным циклом: от анализа конструкции и подбора полимеров до проектирования пресс-форм, тестовых отливок и серийного производства. Среди направлений деятельности предприятия — корпусные компоненты для электроники, строительные крепления и элементы упаковки.
Для начала сотрудничества заказчику желательно подготовить 3D-модель или чертеж. Если документация отсутствует, исходной информацией могут служить физический образец или описание будущего изделия.
Перед запуском серии важно согласовать требования к размерам, внешнему виду, механическим характеристикам и допустимым отклонениям. Это позволяет установить понятные критерии качества и снизить риск недоразумений при приемке продукции.
От чего зависит себестоимость серийного изготовления деталей?
Себестоимость определяется не только ценой полимерного сырья, но и конструкцией изделия, производственным циклом, стоимостью пресс-формы и объемом партии.
Основные факторы:
- Масса детали. Избыточная толщина стенок увеличивает расход полимера.
- Сложность пресс-формы. Поднутрения, подвижные элементы и сложная геометрия могут повышать стоимость оснастки.
- Продолжительность цикла. Время охлаждения и извлечения детали влияет на производительность.
- Количество изделий. При больших тиражах расходы на оснастку распределяются между большим количеством единиц продукции.
- Уровень брака. Дефектные детали увеличивают затраты сырья, времени и ресурсов.
Например, упрощение конструкции корпуса может позволить отказаться от сложных подвижных элементов пресс-формы. Это потенциально снижает расходы на оснастку и ее обслуживание.
Однако оптимизацию необходимо оценивать комплексно. Более дешевая пресс-форма не всегда выгоднее, если ее конструкция увеличивает продолжительность производственного цикла или усложняет контроль качества.
Что проверить перед запуском пластиковой детали в серию?
Перед началом серийного производства необходимо убедиться, что конструкция детали, материал и пресс-форма обеспечивают необходимые характеристики готового изделия.
Практический чек-лист для заказчика:
- Проверить чертежи, допуски и требования к сборке.
- Подтвердить выбор конкретной марки полимера.
- Оценить технологичность конструкции и возможность ее стабильного формования.
- Проверить тестовые отливки на соответствие размерам и функциональным требованиям.
- Согласовать критерии контроля качества и допустимые отклонения.
- Рассчитать себестоимость с учетом планируемого тиража.
- Утвердить образец перед запуском основной партии.
Особое внимание стоит уделить функциональным испытаниям. Например, для корпусной детали нужно проверить точность соединений, а для пластикового крепления — способность выдерживать предусмотренные нагрузки.
Такие проверки помогают выявить проблемы до изготовления большого количества дефектных изделий.
Заключение
Успешное серийное производство пластиковых деталей зависит от качества инженерной подготовки. Правильно подобранный полимер, технологичная конструкция, продуманная пресс-форма и тестирование образцов помогают снизить риск дефектов и непредвиденных расходов.
Для B2B-заказчика важнее всего — оценивать не только стоимость изготовления одной детали, но и весь производственный процесс: от проектирования до стабильного выпуска партий. Именно на этом этапе закладываются функциональность, повторяемость характеристик и экономическая эффективность будущего продукта.
Ответы на популярные вопросы
С чего начинается подготовка пластиковой детали к серийному производству?
Сначала проверяют конструкцию изделия, его размеры, толщину стенок и требования к прочности. Затем подбирают полимер, оценивают технологичность детали и разрабатывают пресс-форму. Перед запуском большой партии обязательно изготавливают и проверяют тестовые образцы.
Почему важно проверять конструкцию пластиковой детали перед изготовлением пресс-формы?
Даже небольшие ошибки в геометрии могут привести к деформациям, неравномерной усадке или проблемам во время сборки. Анализ технологичности (DFM) помогает выявить такие недостатки еще на этапе проектирования, когда исправление обходится значительно дешевле.
Какой метод лучше всего подходит для серийного производства пластиковых деталей?
Для изготовления больших партий одинаковых деталей часто используют литье пластика под давлением. Эта технология позволяет получать изделия сложной формы с высокой повторяемостью размеров и характеристик. Однако экономическая целесообразность метода зависит от тиража, сложности конструкции и стоимости пресс-формы.
Какие дефекты чаще всего возникают во время литья пластика под давлением?
Среди распространенных проблем — коробление, поверхностные углубления, неполное заполнение пресс-формы и отклонения размеров. Причинами могут быть неравномерная толщина стенок, неправильное охлаждение, неучтенная усадка полимера или ошибки в конструкции оснастки.
Как правильно выбрать материал для изготовления пластиковой детали?
Выбор полимера зависит от условий эксплуатации изделия. Нужно учитывать механические нагрузки, рабочую температуру, контакт с влагой или химическими веществами, а также требования к внешнему виду. Окончательно определять марку материала стоит после проверки его свойств и технологической пригодности.
От чего зависит стоимость серийного изготовления пластиковых изделий?
На себестоимость влияют цена и расход полимера, сложность пресс-формы, продолжительность производственного цикла, объем заказа и количество бракованных деталей. Чем больше тираж, тем меньше доля затрат на изготовление оснастки приходится на одно изделие.
Можно ли уменьшить затраты на производство без ухудшения качества деталей?
Да, если оптимизировать конструкцию еще до изготовления пресс-формы. Например, правильно расположенные ребра жесткости могут позволить уменьшить толщину стенок и расход материала. Главное — подтвердить, что такие изменения не повлияют на прочность и функциональность изделия.
Зачем изготавливать тестовые образцы перед запуском серии?
Пробные отливки позволяют проверить фактические размеры, качество поверхности, прочность и соответствие детали техническим требованиям. Если образец имеет недостатки, их можно устранить до начала массового производства и избежать брака большой партии.
Какие документы нужны для заказа пластиковых деталей?
Лучше подготовить 3D-модель или чертеж с размерами, допусками и техническими требованиями. Также желательно указать материал, ожидаемый тираж и условия использования изделия. Если готовой документации нет, для начальной оценки можно предоставить физический образец или детальное описание детали.
Как убедиться, что пластиковые детали будут одинакового качества в каждой партии?
Для этого нужно утвердить контрольный образец, определить допустимые отклонения размеров и установить критерии проверки готовой продукции. Не менее важно поддерживать стабильные параметры литья, использовать согласованную марку полимера и регулярно контролировать качество изделий.